厂部:
浙江省宁波市奉化区岳林街道宝峰路45号 315500
总部地址:浙江省宁波市鄞州区天童南路
666号中基大厦904室 315100
铝锻造分部地址:浙江省临海市邵家渡街道
传真 : +86-574-83008051
SKYPE: michaeldongdcy
电子邮件 : sales@innovaw.com Michael_Dong18@hotmail.com
www.innovaw.com www.idiecasting.com
1.所谓打麻点 ???
你知道多少 ?
为什么要打麻点?
打麻点有什么好处 ?

(左图) (右图)
缸体模具打麻点前的产品照片 缸体模具打麻点后的产品照片
左图当中产品上有明显的裂纹痕迹,模具表面的裂纹易残留喷涂后的水分,从而导致产品气孔多发,长时间生产裂纹会加剧延伸,严重的情况会导致模具浮起,产品加工后黑皮残留,所以通过对模具打麻点处理,既可以去除模具的热应力,也能够抑制模具裂纹延伸。(主要针对产品的加工面实施打麻点处理)
打麻点修理能够起到事前能防止产品多肉裂纹延伸的效果。
新模具制作前期如果能够纳入,能大大提高产能和模具的使用寿命。
如下图事例说明:

1.1通过对模具打麻点也能够提高铝汤的流动性。
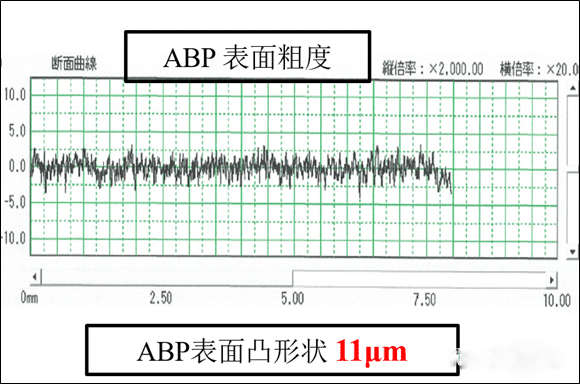
如上图所示,ABP抛丸处理后的表面粗糙度是11um

如上图所示:当铝汤与模具的接触面积较大时,热量就容易被模具表面带走。
打麻点处理后:麻点可以隔绝热量的传递,从而铝汤与模具的接触面积减小,铝汤的热量就不会被模具的冷却温度带走,从而铝汤的流动性增强。
如下图所示:明确的论证了凹凸表面和光滑表面的作用。

2. 鉴于打麻点的工艺属于即时应对的方法,为更标准化的实施,目前皮纹处理会更有效的解决此问题。
皮纹处理大多用于塑胶模具,对于压铸模具的应用还没有得到广泛的使用,相对要求较高的压铸件也会进行局部皮纹处理,主要是外观上面的要求。
皮纹处理前期首先要进行样块制作,确定皮纹的深度,花纹,角度等。
下面以图例对皮纹进行说明:


制作后的样块可以使用树脂进行形状确认。
皮纹在压铸产品上的状态(见下图照片)
皮纹在压铸模具上的状态(见下图照片)


目前皮纹处理只应用在了对应产品的加工面,当前压铸件过度喷丸处理其实是一种过度浪费,即给生产带来了周期性的影响,也给产品的性能外观有一定的影响(喷丸后的产品极易腐蚀和发霉),随着皮纹的普遍使用,我相信在后期的压铸产品上会看到更多的皮纹面,所以麻点的进化标准就是皮纹处理,不断升级每一道工序就是压铸细节的技术,随着压铸企业的不断增多,技术层面都出现了同层化,所以后续的压铸技术更多的是细节上的技术。
c